JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Passe por praticamente qualquer oficina de fabricação de metal e você ouvirá a mesma conversa. Chega um novo formato de peça, a matriz precisa ser recortada e a prensa fica parada enquanto todos esperam. A tecnologia de blanking a laser surgiu exatamente dessa frustração. Em vez de uma matriz endurecida atingir uma folha, um feixe de laser focalizado traça o contorno da peça bruta, seguindo um caminho armazenado no software. Mude o desenho, mude o programa e o próximo espaço em branco aparecerá em minutos, em vez de semanas. Para os fabricantes que trabalham a partir de bobinas, a ideia amadureceu e se transformou em algo maior: linhas completas que desenrolam, nivelam, cortam e empilham sem prensa em qualquer parte do processo.
Como a tecnologia de corte a laser difere do corte de matrizes
Ambos os métodos transformam o material plano em uma peça moldada. A física, no entanto, dificilmente poderia ser mais diferente, e essa diferença molda cada decisão que se segue.
Uma matriz de corte é uma ferramenta de corte de precisão construída para um contorno. É rápido, repetível e, uma vez em funcionamento, o custo por peça é muito baixo. O que não pode fazer é mudar de ideias. Cada nova geometria significa novas ferramentas, novo tempo de teste e uma nova rodada de ajuste de prensa. Em programas de longa duração com uma concepção estável, esse comércio ainda faz sentido.
A supressão do laser funciona ao contrário. Não há ferramenta para construir, apenas um programa de corte para carregar. Os engenheiros podem alternar entre um painel de alumínio e um suporte de aço de alta resistência no mesmo turno, e os protótipos podem funcionar no mesmo equipamento que as peças de produção. As vantagens também são diferentes: o rendimento depende do comprimento do corte e não da taxa de curso, e a espessura do material torna-se uma restrição real e não um detalhe.
- O custo do ferramental muda de uma matriz por peça para um programa por peça.
- A mudança é medida em minutos, não em semanas.
- A qualidade da borda depende do foco, do gás e da velocidade, e não da folga da matriz.
- Volumes muito elevados ainda favorecem uma matriz bem construída.
Dentro de uma linha de supressão a laser alimentada por bobina
A maior parte do corte a laser em produção atualmente não consiste em folhas planas alimentadas manualmente. Começa com uma bobina e o equipamento que envolve o laser faz a maior parte do trabalho.
Manuseio, nivelamento e alimentação de bobinas
Uma bobina de aço ou alumínio chega bem enrolada, suportando as tensões geradas pela laminação. Colocar esse material diretamente em um laser seria um erro. Uma linha de corte a laser alimentada por bobina, portanto, começa com um desbobinador, passa a tira por um nivelador de precisão e só então a entrega à estação de corte. O nivelador faz mais do que nivelar a superfície. Ele libera tensões internas para que a tira permaneça plana após o corte, o que é importante porque uma peça bruta que sai do formato após a passagem da viga não pode ser consertada posteriormente.
A cabeça de corte, o agrupamento e o rendimento do material
A cabeça do laser viaja acima da tira enquanto o material indexa ou se move continuamente através da zona de corte. Como a viga segue um programa em vez de um contorno de matriz, as peças brutas podem ser encaixadas firmemente umas nas outras. É daí que vem grande parte da poupança. O blanking a laser de mesa tradicional geralmente começa com blanks retangulares, que podem deixar cerca de 2,4 polegadas de sucata de cada lado antes mesmo de o blank ser cortado. O agrupamento alimentado por bobina remove grande parte desse desperdício e permite que a mesma bobina produza mais peças acabadas.
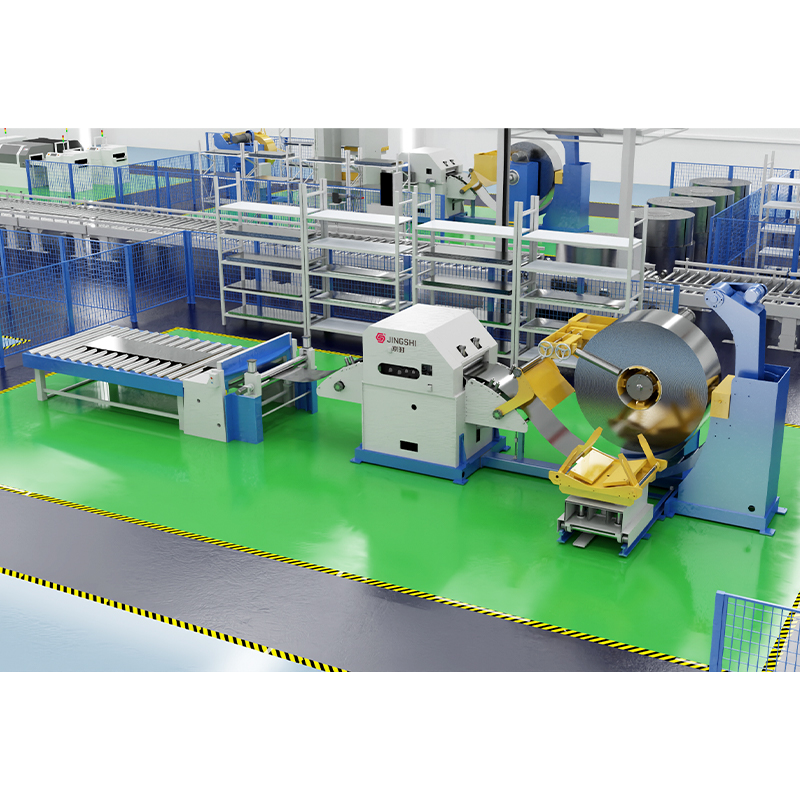
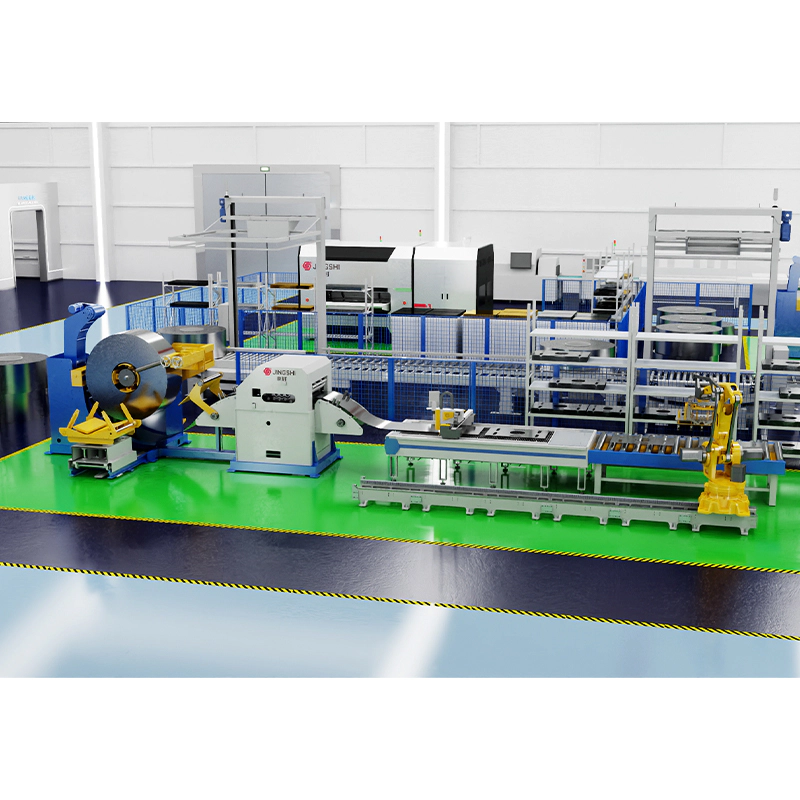 Linha de supressão a laser de nivelamento e desbobinamento alimentado por bobina O sistema integrado de alimentação por bobina combina desbobinamento, nivelamento de precisão, alimentação servo, corte a laser e empilhamento automático para transformar planos de bobinas aninhadas em peças acabadas. Ver Produto →
Empilhamento e manuseio de peças
Após o corte, as peças em bruto são separadas e empilhadas, muitas vezes com um robô ou um pórtico que as levanta para fora da linha. A sucata do esqueleto é enrolada ou cortada e enviada para reciclagem. Quanto mais suave for essa extremidade da linha, mais a velocidade do laser realmente se traduz em saída.
Por que o nivelamento da qualidade decide a precisão do branco
Se pudéssemos oferecer um conselho a qualquer pessoa que especifique este tipo de equipamento, seria este: gaste tanto tempo no nivelamento quanto no laser. Uma faixa ondulada altera a distância entre o bico e o material de um momento para o outro, e a cabeça de corte nunca obtém o distanciamento focal estável de que necessita. O resultado é largura de corte inconsistente, escória na parte inferior e bordas que variam de uma extremidade à outra da bobina.
O estresse residual é o problema mais silencioso. Se não for removido antes do corte, ele se redistribui no momento em que o contorno é concluído, e uma peça medida perfeitamente plana na mesa se enrola assim que é levantada. A formação ou soldagem a jusante combate então um erro que foi introduzido a montante. As máquinas de nivelamento hidráulico com penetração do rolo controlada com precisão lidam adequadamente com esse estágio, e a diferença aparece na planicidade da peça acabada, e não em qualquer folha de especificações.
 Máquina niveladora de precisão hidráulica de quatro colunas JingShi série 50 O nivelador hidráulico de precisão remove a tensão interna e o empenamento de chapas de espessura média, suportando peças mais planas antes do corte a laser ou da conformação posterior. Ver Produto →
Materiais e espessura: o que a viga suporta bem
A supressão a laser é confortável com aço-carbono, aço de alta resistência e baixa liga, aço inoxidável e alumínio. A espessura é onde as expectativas precisam de ajuste. Medidores finos e médios cortam de forma rápida e limpa, enquanto chapas mais pesadas retardam o processo e empurram a economia de volta para métodos mecânicos. A tabela abaixo é um guia aproximado de como as três abordagens comuns se comparam.
| Aspecto | Morrer em branco | Supressão de laser de mesa | Supressão de laser alimentado por bobina |
|---|---|---|---|
| Ferramentas por peça | Morre dedicado | Nenhum | Nenhum |
| Mudança de forma | Novo dado e teste | Novo programa | Novo programa |
| Rendimento de materiais | Bom em layouts de dados aninhados | Espaços em branco retangulares inferiores | Nidificação alta e apertada |
| Condição da borda | Borda cortada | Limpar borda do laser | Limpar borda do laser |
| Taxa de transferência | Muito alto | Moderado | Alto em calibre fino a médio |
| Melhor ajuste | Programas longos e estáveis | Baixo volume, folha plana | Produção de bobinas flexíveis |
Onde a tecnologia de corte a laser se encaixa na produção real
Na prática, a técnica ganha seu lugar onde quer que os formatos mudem mais rápido do que os orçamentos de ferramentas permitem. Os fornecedores automotivos utilizam-no para painéis de carroceria, suportes estruturais e escudos térmicos, onde uma única plataforma pode compartilhar diversas variantes em branco – um padrão que vemos frequentemente em produção de peças automotivas e motocicletas . Fabricantes de gabinetes elétricos, fabricantes de componentes de elevadores e produtores de eletrodomésticos enfrentam a mesma pressão: muitos números de peças, volumes moderados e pouca paciência com prazos de entrega de ferramentas.
As indústrias mais pesadas têm a sua própria versão da questão. Quando a espessura da chapa e a tolerância à planicidade aumentam, uma máquina niveladora de chapa grossa trabalhando à frente da estação de corte é geralmente um investimento mais sensato do que empurrar o laser além de seu alcance confortável.
Além do apagamento: o resto da linha
Uma linha de blanking raramente é o único equipamento que uma fábrica precisa. Muitos fabricantes a combinam com uma linha de corte no comprimento para peças retangulares cisalhadas ou com uma linha combinada de desbobinamento, nivelamento e puncionamento onde a conformação segue o corte. Vale a pena entender essas configurações antes de uma decisão de compra, e escrevemos uma visão mais detalhada em supressão de laser alimentado por bobina e como uma linha é montada .
 Linha de corte no comprimento do alimentador do alisador desbobinador de alta precisão A linha CTL automatizada combina desenrolamento, nivelamento de precisão, alimentação servo e corte de alta velocidade para produção precisa de corte no comprimento de alumínio e aço inoxidável. Ver Produto →
Perguntas a serem feitas antes de se comprometer
- Que planicidade meu produto realmente exige? As especificações de nivelamento devem seguir a peça e não o folheto da máquina.
- Qual é o material mais espesso que irei realisticamente executar nos próximos cinco anos?
- Quantos números de peças mudam por ano? Esse número, mais do que o volume, decide se a flexibilidade compensa.
- A linha pode lidar com larguras, pesos e diâmetros internos de minhas bobinas sem manuseio extra?
- O que acontece com o refugo e com os blanks acabados no final da linha?
- Como o equipamento será testado antes do envio – com meu material ou com uma amostra padrão?
Esse último ponto merece destaque. O nivelamento e a qualidade do corte são mais fáceis de avaliar com base no material que você realmente executa. Testar cada máquina quanto à planicidade, comportamento da carga e ruído antes de sair da fábrica é um hábito que consideramos inegociável, porque uma linha que só funciona bem em estoque de demonstração não foi realmente comprovada.
A tecnologia de blanking a laser não substitui todas as prensas e matrizes de uma fábrica. É uma resposta diferente para um problema específico: como fazer peças brutas rapidamente quando a forma continua mudando e o orçamento de ferramentas não aumenta. Quando o estágio de nivelamento é projetado adequadamente e a linha é configurada em torno do seu material real, os resultados aparecem onde são importantes: peças mais planas, menos sucata e um cronograma de produção que não espera mais por uma matriz.