JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Ande em qualquer área de processamento de bobinas e você poderá saber muito sobre a operação pelo que acontece depois que a bobina é descarregada. Uma linha de corte multicorte é um daqueles ativos que muda silenciosamente o ritmo de toda a planta. Em vez de uma tira alimentando uma tesoura, a linha pega uma bobina mestre, corta-a em várias tiras mais estreitas, nivela essas tiras e as corta no comprimento certo, muitas vezes empilhando as peças acabadas em uma passagem contínua. Para os fabricantes que compram bobinas por tonelada e enviam peças por peça, essa diferença é prática, não acadêmica.
Se você estiver comparando opções de equipamentos ou tentando decidir se uma linha multicorte pertence à sua próxima expansão, as questões úteis não são apenas sobre velocidade. Eles tratam de faixa de largura, planicidade, troca, refugo e como a linha se ajusta ao material e às pessoas que irão operá-la.
O que é uma linha cega multicorte?
Uma linha de corte múltiplo, às vezes chamada de linha de corte múltiplo, combina duas operações que geralmente são separadas: corte na largura e corte no comprimento. A bobina mestre é montada em um desbobinador, rosqueada através de uma cabeça de corte, puxada através de um nivelador e alimentada em uma tesoura ou corte semelhante. Como a cabeça de corte divide a bobina em múltiplas tiras, a linha pode produzir vários espaços em branco ao longo da largura da bobina no mesmo curso. Essa é a parte “multi” e é daí que vem grande parte da vantagem do rendimento.
Não é simplesmente uma linha cortada no comprimento com facas extras. A linha precisa gerenciar a tensão da tira, tolerância de largura, rebarbas, remoção de sucata e qualidade do empilhamento em todas as tiras de uma só vez. Uma faixa estreita na borda externa se comporta de maneira diferente de uma faixa larga no centro. Um bom projeto de linha leva em conta isso desde o primeiro rolo de pressão até o empilhador, e o sistema de controle deve manter todo o conjunto de tiras em movimento como um processo coordenado.
Uma linha típica inclui um desbobinador, descascador e fixador, rolos de pressão, cabeçote de corte, bobinador ou picador de sucata, nivelador, poço circular, alimentação servo, tesoura, transportador de saída e empilhador. A disposição exata varia de acordo com o material, largura, espessura e qualidade de acabamento que o cliente precisa.
Como funciona a linha, passo a passo
- Carregamento e desenrolamento da bobina. A bobina mestre é carregada, aberta e alimentada na linha. O desenrolador deve manter uma tensão constante à medida que o diâmetro da bobina muda.
- Cortando na largura. As facas rotativas cortam toda a largura da bobina nas larguras de tira necessárias. A folga e a sobreposição da faca são definidas de acordo com a espessura e o grau do material.
- Manuseio de sucata. Aparas de borda e qualquer sucata estreita rejeitada são enroladas, cortadas ou transportadas para que não interfiram no caminho da tira.
- Nivelamento. As tiras passam por um nivelador de precisão que remove o conjunto de bobinas, besta e onda de borda antes de cortar. O nivelamento aqui afeta o comprimento do corte, a qualidade da pilha e a formação posterior.
- Loop e alimentação. Um laço ou acumulador isola o processo de corte contínuo da ação start-stop da tesoura. A alimentação servo mede cada comprimento com precisão.
- Cortando no comprimento certo. Um corte de cisalhamento ou similar produz o comprimento da peça bruta. O corte deve ser quadrado, controlado por rebarbas e repetível em todas as tiras.
- Empilhamento. Os blanks acabados são transportados e empilhados de forma a proteger as superfícies, manter a contagem precisa e facilitar a remoção da pilha.
- Controle e mudança. As configurações da receita, a configuração da faca, o comprimento da alimentação e os ajustes do empilhador determinam a rapidez com que a linha se move de um trabalho para o outro.
Multi-blank vs. corte padrão
Os dois tipos de linha se sobrepõem, mas resolvem problemas de produção diferentes. Uma linha de corte no comprimento padrão costuma ser a resposta mais simples quando o trabalho tem uma largura de cada vez e a velocidade de troca é mais importante do que a produção por bobina. Uma linha multicorte ganha seu lugar quando a mesma bobina pode produzir diversas larguras vendáveis ou quando o volume do blank é alto o suficiente para justificar a configuração extra de corte.
| Consideração | Corte padrão no comprimento | Linha de corte multicorte |
|---|---|---|
| Entrada primária | Uma largura de bobina mestre | Uma bobina mestre dividida em várias tiras |
| Saída por ciclo | Uma tira, um comprimento de corte | Várias tiras e vários espaços em branco em toda a largura |
| Mudanças de largura | Geralmente uma nova bobina ou acabamento de borda | Configuração de corte e alterações de faca |
| Foco em ferramentas | Nivelador, avanço e cisalhamento | Cabeça de corte, nivelador, alimentação, cisalhamento e empilhador |
| Melhor ajuste | Execuções simples de largura única e alterações frequentes | Blanks de alto volume e múltiplas larguras de uma bobina |
| Atenção de mudança | Menor complexidade de configuração | Mais disciplina de configuração, mas maior produção por bobina |
A escolha certa geralmente se resume à carteira de pedidos. Se a maioria dos trabalhos tiver largura única e tiragens curtas, uma linha convencional pode manter a planta mais flexível. Se o mesmo material puder ser dividido em diversas larguras acabadas ou alimentar diversas células posteriores, a abordagem multicorte poderá reduzir o manuseio e aumentar a utilização da bobina.
Onde a supressão multicorte compensa
O blanking multicorte é mais útil quando o blank acabado é retangular ou quando uma prensa posterior ou laser corta o formato final. Trata-se menos de produzir contornos complexos e mais de transformar bobinas em peças planas, precisas e empilhadas com rapidez. Isso se adapta a uma ampla gama de operações de processamento de metal, incluindo peças automotivas e motocicletas , elevator and architectural components, electrical cabinets, agricultural machinery, saw blades, and precision stamping.
Em muitas dessas plantas, a linha de corte alimenta uma prensa, uma célula de laser ou uma operação de conformação, de modo que o nivelamento e a altura consistente da pilha são tão importantes quanto a velocidade bruta. Um espaço em branco ligeiramente longo, mas plano, ainda pode funcionar bem. A blank that is the right length but carries edge wave or crossbow can cause misfeeds, poor fit-up, and extra rework downstream. É por isso que o nivelamento merece tanta atenção quanto a cabeça de corte.
O que procurar ao especificar uma linha
O tamanho da linha começa com a bobina, não com o folheto. Before comparing speeds, define the material range you actually intend to run and the quality standard the finished blank must meet. Uma linha superdimensionada para o trabalho pode ser tão frustrante quanto uma linha muito pequena.
- Largura, espessura e resistência ao escoamento da bobina. Verifique toda a gama, não apenas o ponto médio. Material mais pesado ou de maior resistência afeta a carga da faca, a potência do nivelador e a capacidade de cisalhamento.
- Número de cortes e larguras de tiras. Confirme se a cabeça de corte pode lidar com a tira mais estreita que você planeja produzir e se a remoção de sucata está dimensionada para o volume de corte.
- Capacidade de nivelamento. O nivelador deve corresponder à largura, espessura e padrão de planicidade da tira. Mais rolos e ajuste preciso ajudam com materiais finos e trabalhos de alta qualidade de superfície.
- Tipo de cisalhamento e qualidade de corte. Decide whether a straight shear, flying shear, or another cut-off method fits the burr and squareness requirements.
- Empilhamento e proteção de superfície. A fast line that marks the top surface or produces uneven stacks is not really productive.
- Configuração de mudança e faca. Pergunte quanto tempo leva uma alteração de largura, quais ferramentas são necessárias e se as configurações podem ser armazenadas como receitas.
- Controles e segurança. Threading, knife access, guarding, and operator visibility should be considered early, not after installation.
Verificações de qualidade importantes no chão
Numa linha multicorte, a qualidade é uma corrente. Um elo fraco aparece no empilhador. Uma rotina prática de inspeção geralmente abrange largura da tira, altura da rebarba, planicidade, comprimento de corte, esquadria e condição da superfície. Verifique os primeiros espaços em branco após a configuração e, em seguida, faça uma amostragem em um intervalo definido à medida que a bobina desce.
- Tolerância de largura. Measure several strips across the coil, not just the center strip.
- Qualidade de rebarbas e bordas. Observe as bordas da fenda e as bordas cortadas. Dull knives or incorrect clearance show up quickly.
- Planicidade. Verifique o conjunto da bobina, a besta, a onda da borda e a fivela central após o nivelamento e novamente após o corte.
- Corte o comprimento e a esquadria. A consistent length is useful only if the cut is square and the stack is true.
- Condição da superfície. Watch for roll marks, scratches, and handling damage, especially on visible or painted parts.
- Qualidade da pilha. A contagem, o alinhamento e a intercalação afetam o comportamento dos espaços em branco na próxima operação.
Integration With Leveling and Downstream Operations
Leveling is not a side note on a multi-cut blanking line. If the strips carry coil set or edge wave into the shear, the cut length may be right while the blank still fails downstream. O nivelador deve ser dimensionado para toda a largura da tira e para a faixa mais fina a mais espessa que você planeja operar, com suporte de rolo e ajuste suficientes para lidar com os materiais que você realmente compra.
Para um layout convencional de desbobinador-alisador-alimentador, nossa linha CTL de alta precisão é uma referência útil quando o trabalho exige alimentação precisa e produção de corte no comprimento, em vez de corte de tiras múltiplas.
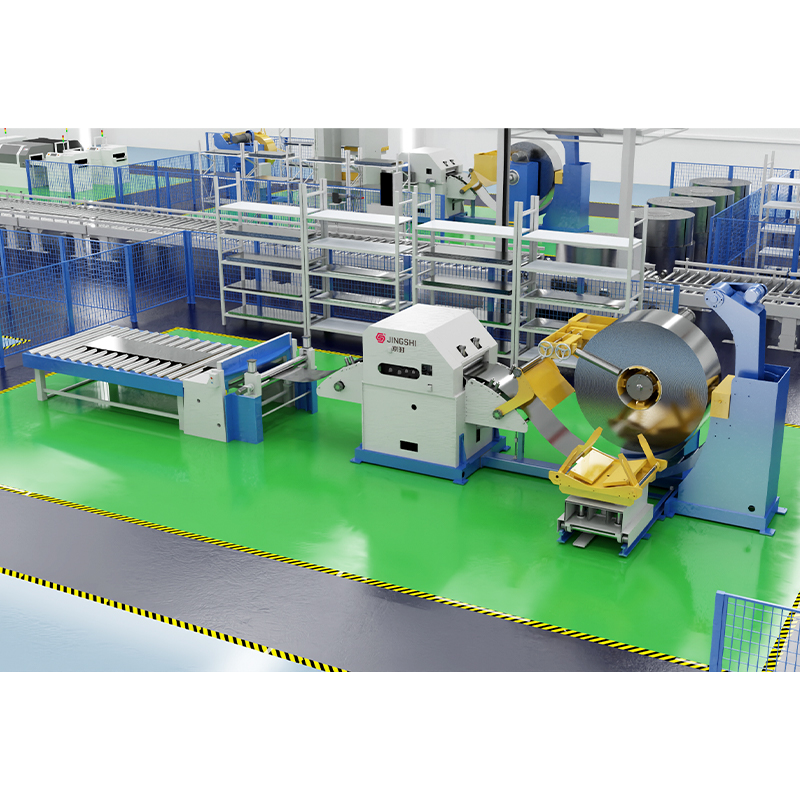 Linha de corte no comprimento do alimentador do alisador desbobinador de alta precisão Para layouts convencionais alimentados por bobina que exigem alimentação e corte precisos, esta linha integrada combina desenrolamento, nivelamento, alimentação servo e saída de corte no comprimento. Ver Produto →
When the blanking line feeds a laser cell instead of a mechanical shear, the process window changes. Edge quality, flatness, and sheet positioning become even more important because there is no press tool to absorb small variations. If you are still weighing shear-based blanking against laser cutting, this guide to supressão de laser alimentado por bobina percorre o processo e as compensações.
Para supressão a laser alimentada por bobina, nossa linha de desbobinamento, nivelamento e supressão a laser mostra como o nivelamento e o corte podem ser integrados sem cisalhamento mecânico.
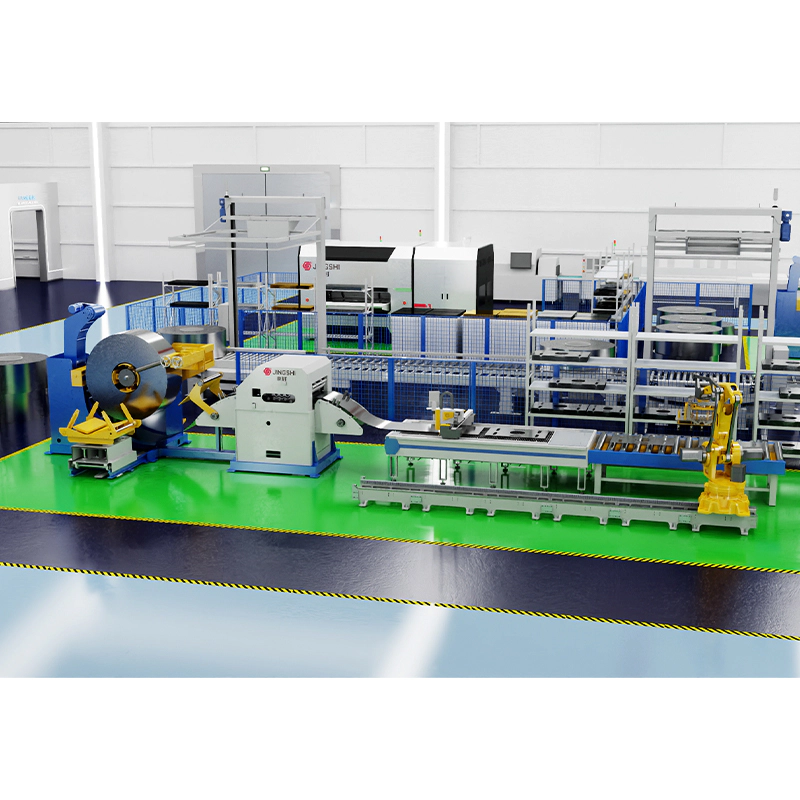 Linha de desbobinamento, nivelamento e supressão a laser Para blanking a laser alimentado por bobina sem cisalhamento mecânico, esta linha integra desbobinamento, nivelamento, alimentação servo, corte a laser e empilhamento automático para produção flexível de blanks. Ver Produto →
Se a próxima etapa for a estampagem, a linha deverá fornecer posição de tira e comprimento de alimentação consistentes para a prensa. Uma linha de puncionamento de desbobinador-endireitador-alimentador de alta velocidade com um sistema de servoalimentação 3 em 1 é uma maneira de conectar o manuseio de bobinas, nivelamento e alimentação de prensas em um layout compacto.
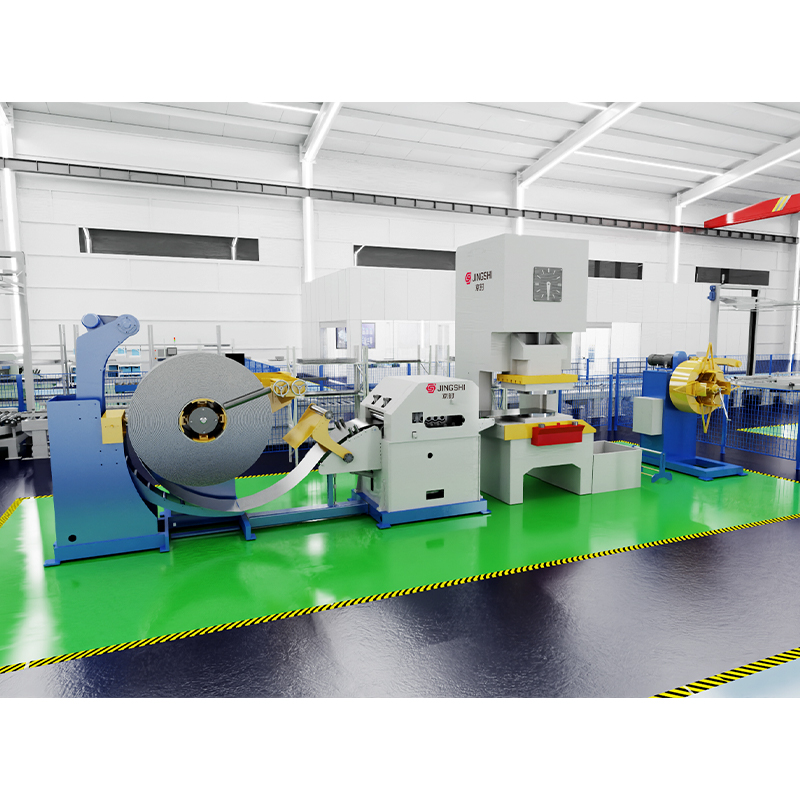 Linha de perfuração do alimentador do alisador desbobinador 3 em 1 de alta velocidade Para conectar o manuseio de bobinas, nivelamento e alimentação de prensas em um layout de estampagem compacto, esta linha servo 3 em 1 suporta puncionamento contínuo com comprimento de alimentação preciso. Ver Produto →
Uma palavra prática sobre layout e suporte
Uma linha de corte multicorte é um sistema, não uma lista de máquinas. Os melhores resultados surgem quando as etapas de bobina, corte, nivelamento, alimentação, corte e empilhamento são projetadas como um único processo e quando os operadores têm espaço para rosquear, inspecionar, trocar facas e remover sucata com segurança. É aí que a experiência no local é tão importante quanto a especificação do equipamento.
Se você estiver planejando uma nova linha ou substituindo um processo de corte longitudinal mais antigo, comece com a faixa de materiais, os tamanhos da peça bruta e a operação subsequente. Em seguida, dimensione a linha em torno dessa realidade. Uma linha de blanking multicorte bem combinada pode transformar uma bobina em blanks acabados com menos etapas de manuseio e planicidade mais consistente, mas somente quando a faixa de largura, qualidade de nivelamento e rotina de troca são adequadas para o trabalho.