JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
O manuseio de aço às vezes é tratado como um simples problema de transporte: colocar uma placa em um guindaste, mover uma bobina com uma empilhadeira, alimentar uma máquina. Qualquer pessoa que já passou algum tempo em uma fábrica sabe disso. Um feixe de folhas finas pode dobrar sob seu próprio peso, uma placa pesada pode balançar se o centro de gravidade for mal interpretado e uma bobina pode ser telescópica ou aberta se o retorno for apressado. As decisões de manuseio também aparecem posteriormente como arranhões, curvaturas, torções e planicidade inconsistente.
Um bom manuseio do aço conecta três coisas: a carga, o equipamento e a etapa do processo que vem a seguir. Trata-se menos de comprar o levantador maior e mais de combinar o método com o material, o alcance, a superfície e o ritmo da linha.
Mapeie o fluxo de materiais antes de escolher o equipamento
Antes de comparar guindastes ou elevadores a vácuo, percorra o caminho que uma placa ou bobina percorre pelo edifício. Onde isso chega? Como é armazenado? É cortado, nivelado, perfurado ou formado antes do próximo movimento? Cada transferência acrescenta uma chance de danos e um ponto onde os operadores devem alcançar, levantar, virar ou posicionar uma carga manualmente.
Um simples mapa de fluxo de materiais muitas vezes revela que a etapa de manuseio mais difícil não é a mais pesada. Pode ser uma folha fina que flexiona durante a elevação por sucção, uma pilha de peças oleosas que desliza ou uma bobina que deve ser posicionada precisamente em um mandril desbobinador. A tabela abaixo é um ponto de partida prático para combinar os métodos de manuseio com a forma do material.
| Formulário material | Risco típico de manuseio | O que verificar |
|---|---|---|
| Folha fina | Dobras, arranhões superficiais, perda de sucção | Cobertura da almofada, rigidez da folha, suporte de borda |
| Prato pesado | Queda de carga, pontos de esmagamento, sobrecarga do guindaste | Peso, centro de gravidade, pontos de elevação, capacidade nominal |
| Bobina | Danos nas bordas, abertura da bobina, retorno inseguro | Bobina ID and OD, weight, mandrel capacity, floor space |
| Cortar espaços em branco | Instabilidade da pilha, óleo, arestas vivas | Altura da pilha, método de aderência, equipamento de proteção individual |
A questão não é criar papelada para cada movimento. É para identificar onde uma empilhadeira de uso geral ou ponte rolante é aceitável e onde um elevador, manipulador ou etapa de nivelamento dedicado tornará o trabalho mais seguro e repetível.
A elevação segura começa com a carga, não com o levantador
Todo acessório de elevação tem limites, e esses limites mudam com o formato e a condição da carga. Um elevador a vácuo que funciona bem em chapas limpas, planas e laminadas a frio pode apresentar problemas em chapas oleosas, enferrujadas ou porosas. Um arranjo de eslinga que seja estável para uma peça bruta simétrica pode ser inseguro para uma soldagem descentralizada. A primeira questão é sempre: o que exatamente está sendo levantado e como é equilibrado?
Peso, equilíbrio e apego
Confirme o peso da carga em vez de estimá-lo a partir de um desenho. Verifique o centro de gravidade, especialmente para placas e feixes assimétricos. Use pontos de elevação nominais, vigas espalhadoras quando necessário e acessórios adequados para a superfície. Um gráfico de carga de guindaste não é uma sugestão; é o limite entre uma elevação controlada e uma carga descartada. Para bobinas, o mandril ou método de elevação deve apoiar a bobina sem esmagar as bordas ou permitir que o envoltório se solte.
Combine a aderência com a superfície
Os elevadores a vácuo são valiosos para chapas, placas e vidro porque deixam a superfície superior limpa e reduzem o esforço manual. Mas as ventosas precisam de área de contato suficiente, uma superfície de vedação limpa e uma reserva de vácuo ou retenção de segurança em caso de interrupção de energia. Os operadores devem testar a aderência antes de cada elevação e saber o que fazer se a carga começar a escorregar. Quando o vácuo não for adequado, braçadeiras mecânicas, vigas de elevação ou um guindaste bem planejado podem ser a melhor escolha.
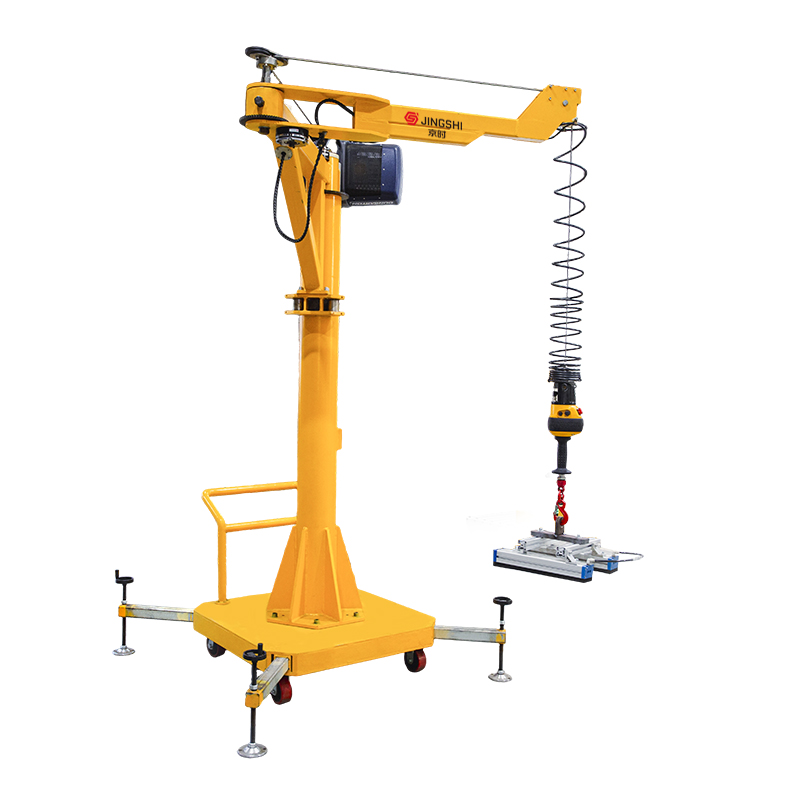
 Máquina móvel de elevação a vácuo com ventosa para manuseio repetitivo O elevador a vácuo com rodas, lança giratória de 360° e cabeça de sucção modular suporta a transferência de caixas, sacos, tambores, chapas metálicas e vidro por uma só pessoa. Ver Produto →
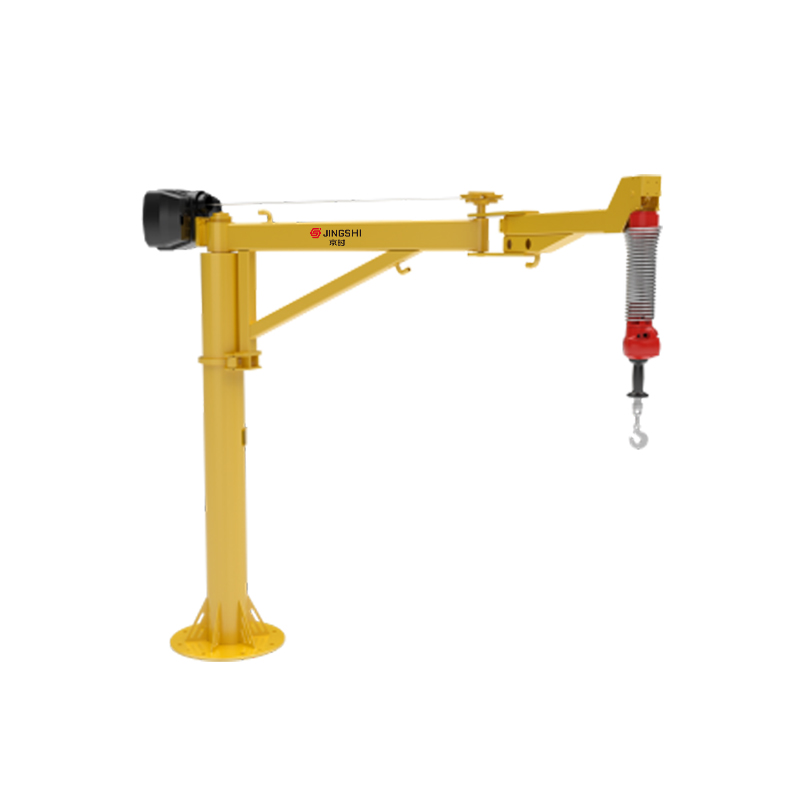
Para manuseio repetitivo em uma máquina ou estação de montagem, um elevador a vácuo móvel ou um guindaste de lança pode reduzir o alcance, a torção e o transporte manual. O equipamento deve seguir o movimento natural do operador e não forçar o operador a trabalhar próximo ao equipamento.
O controle de planicidade pertence ao plano de manejo
O aço não para de mudar quando sai da bobina ou da cremalheira. As tensões internas de laminação, resfriamento e processamento anterior podem ser liberadas quando uma peça é cortada, puncionada ou cortada a laser. Uma folha que parece plana em um palete pode curvar-se após o corte, causando lacunas inconsistentes na prensa, ajuste inadequado ou retrabalho extra. É por isso que o nivelamento é muitas vezes uma questão de manuseio, tanto quanto uma questão de qualidade.
Um nivelador de precisão reduz o arco, a torção e as ondas nas bordas, dobrando o material por meio de rolos controlados. Isso torna a alimentação posterior mais previsível e reduz o tempo que os operadores gastam endireitando ou rejeitando peças. A seleção deve ser baseada no tipo de material, faixa de espessura, largura, limite de escoamento, planicidade necessária e velocidade da linha que o processo pode suportar. Caso a tolerância de planicidade não tenha sido definida, defina-a antes de comparar máquinas; caso contrário, cada cotação será baseada em uma suposição diferente.
Para equipes que precisam de uma referência compartilhada, este guia para tolerância de planicidade de chapa metálica é um ponto de partida útil para a conversa entre fornecedores de produção, qualidade e equipamentos.
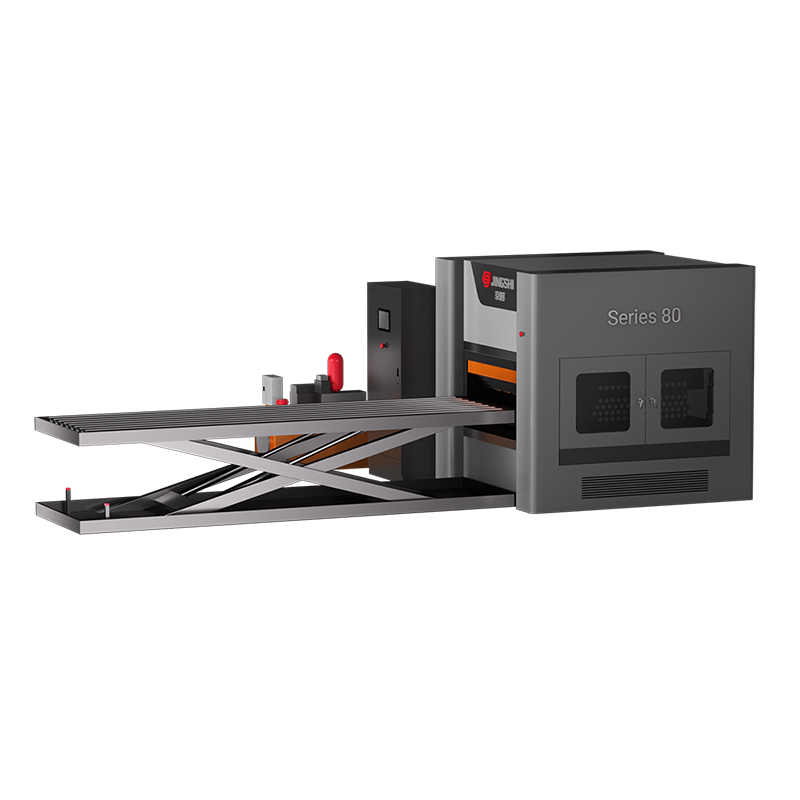
 Máquina niveladora de precisão hidráulica de quatro colunas para chapas metálicas Lida com folhas de 0,8–5,0 mm com precisão de ±0,01–0,05 mm, 23 rolos e receitas IHM; avaliar o ajuste com o carregamento da linha, alimentação e fluxo a jusante. Ver Produto →
Em nossa experiência, os resultados mais estáveis ocorrem quando o nivelador é especificado como parte de todo o fluxo: como a folha é carregada, como é alimentada, como é medida e como se move para a próxima estação. Uma máquina que tenha um bom desempenho em um teste isolado, mas que não se ajuste ao ritmo da linha, logo se tornará um gargalo.
Manuseio de bobinas: pense desde o desbobinador até o primeiro corte
Uma bobina não é apenas um pacote pesado. Ele armazena energia, e essa energia deve ser controlada durante o carregamento, rosqueamento e retorno. O desbobinador, o endireitador, o alimentador, o laço e a estação de corte ou puncionamento formam um sistema. Se um elemento estiver subdimensionado ou mal sincronizado, a linha poderá marcar a superfície, perder o registro ou criar uma folga que coloque os operadores em risco.
A sincronização da linha é mais importante do que a velocidade do título
Uma linha de bobina que funciona mais rápido do que a prensa ou o laser pode criar alimentação intermitente e qualidade inconsistente da peça. Uma linha muito lenta pode forçar o manuseio manual desnecessário entre as operações. A meta prática é um fluxo suave e contínuo no ritmo que o processo posterior pode aceitar. Isso significa verificar o peso e o diâmetro externo da bobina, a capacidade do mandril, o diâmetro do rolo alisador, a precisão da alimentação, o controle do circuito e o espaço necessário para acesso para manutenção.
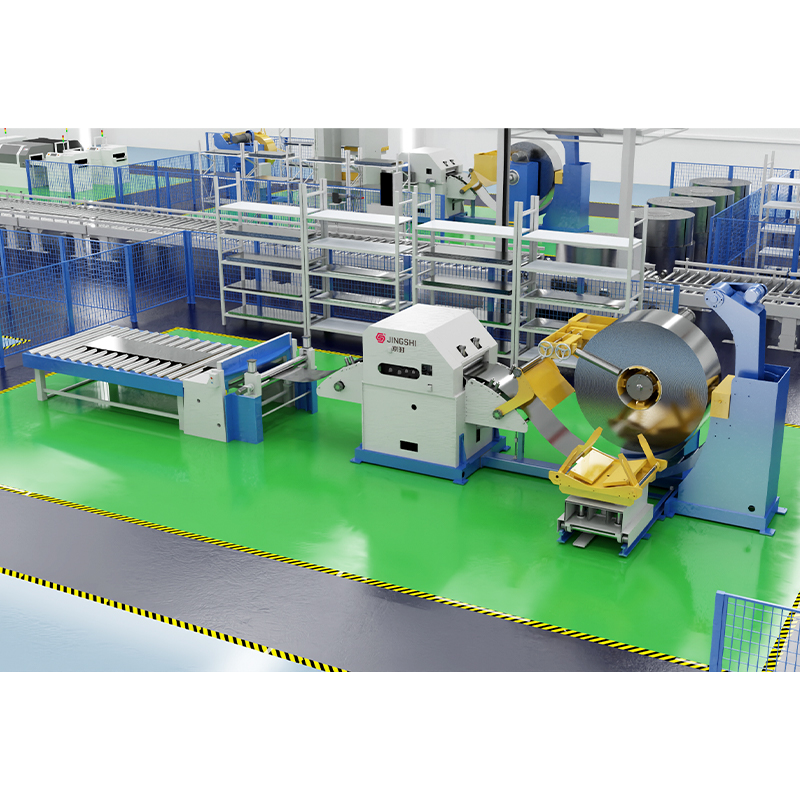 Alimentador de alisador desbobinador de alta precisão e linha de corte no comprimento Integra desenrolamento, nivelamento, alimentação servo e corte para bobinas de alumínio e aço inoxidável; verifique o peso da bobina, a precisão da alimentação, o controle do loop e o ritmo da linha de prensagem. Ver Produto →
Para trabalhos automotivos e de estampagem de precisão, o manuseio de bobinas geralmente precisa suportar tolerâncias rígidas e alta repetibilidade. As demandas da aplicação podem ser bem diferentes de uma oficina de fabricação em geral, por isso é útil revisar as aplicação de peças automotivas e motocicletas requisitos antecipadamente, antes que o layout da linha seja corrigido.
Equipamento de elevação ao redor da linha
Nenhum dispositivo de elevação cobre todas as tarefas de manuseio de aço. As pontes rolantes são eficientes para viagens longas e cargas pesadas. Os guindastes de lança proporcionam cobertura rápida em uma célula de trabalho. Guindastes de braço dobrável podem alcançar áreas onde uma lança padrão é inadequada. Manipuladores assistidos ajudam o operador a posicionar uma peça sem suportar todo o peso. Os elevadores a vácuo manuseiam folhas, placas e outras superfícies não porosas quando o arranjo do copo corresponde à carga.
Escolha por alcance, espaço físico e frequência
- Use uma lança independente ou um guindaste de braço dobrável quando a área de trabalho precisar de cobertura local sem ocupar um caminho permanente de ponte rolante.
- Use uma lança montada na parede onde o espaço do piso seja reduzido e o alcance possa ser suportado pela estrutura do edifício.
- Use um manipulador para tarefas repetitivas de posicionamento, torneamento ou montagem onde o operador deve guiar a peça manualmente.
- Use um elevador a vácuo quando a superfície for adequada e a prioridade for manter a parte superior da folha limpa e evitar marcas.
O layout faz parte da seleção. Um elevador que bloqueie um corredor, force os operadores a andar para trás ou não consiga alcançar o rack de armazenamento será contornado sob pressão de produção. Marque as zonas de coleta e desembarque, mantenha o caminho de deslocamento desobstruído e certifique-se de que a alavanca de controle esteja acessível a partir de uma posição natural de pé.
Hábitos diários que protegem pessoas e materiais
O equipamento por si só não torna seguro o manuseio do aço. As rotinas em torno do equipamento sim. Uma breve verificação antes do turno e um plano de elevação claro evitam muitos dos problemas que levam a ferimentos ou danos ao material.
- Inspecione eslingas, ganchos, correntes, ventosas, mangueiras e pingentes de controle antes do primeiro içamento.
- Confirme o peso e o equilíbrio da carga, especialmente quando uma placa ou bobina tiver sido cortada ou reagrupada.
- Teste a garra de vácuo e verifique se o medidor de vácuo permanece estável antes de mover a carga.
- Mantenha as mãos, os pés e as roupas largas longe de pontos de esmagamento e caminhos de deslocamento.
- Use proteção nas bordas e empilhamento adequado para que o material armazenado não se mova ou caia.
- Pare e relate ruídos incomuns, desvios, folgas ou danos à superfície em vez de contornar isso.
O treinamento deve incluir o que não levantar e também como levantar. Os operadores precisam de autoridade para pausar um trabalho quando a carga parecer instável ou o acessório não for adequado. Essa cultura é mais valiosa do que qualquer equipamento.
Escolhendo um parceiro para movimentação de aço
A melhor conversa sobre fornecedores começa com o material e o processo, não com uma página de catálogo. Traga a faixa de espessura, tamanho da bobina, tamanho da peça, requisito de planicidade, velocidade da linha e espaço disponível. Pergunte como o método de elevação será integrado à linha de nivelamento ou bobina, como os operadores serão treinados e quais peças de reposição e suporte de serviço estarão disponíveis após o comissionamento.
Um parceiro prático pedirá para ver o caminho que o aço percorre e indicará onde um método mais simples pode ser suficiente. Essa é a abordagem que preferimos: resolver o problema de manuseio no ponto onde ele realmente ocorre, seja um acessório de elevação, um nivelador ou uma linha de bobina coordenada. Quando a carga, a máquina e as pessoas são consideradas em conjunto, o manuseio do aço torna-se mais do que movimento. Torna-se uma parte controlada e repetível da produção.